
Las líneas de galvanizado de piezas pequeñas aceleran la producción automotriz al permitir el procesamiento continuo en línea, eliminando las demoras por lotes y reduciendo la manipulación de materiales. El rendimiento se refiere a las unidades procesadas por hora, mientras que el tiempo de ciclo mide la duración desde la entrada hasta la salida de la pieza. ¿Por qué los métodos tradicionales por lotes generan cuellos de botella y cómo lo soluciona el procesamiento continuo robótico? Aprenderá la mecánica, las mejoras en la eficiencia y el impacto en la producción, con resultados medibles.
Conclusiones clave
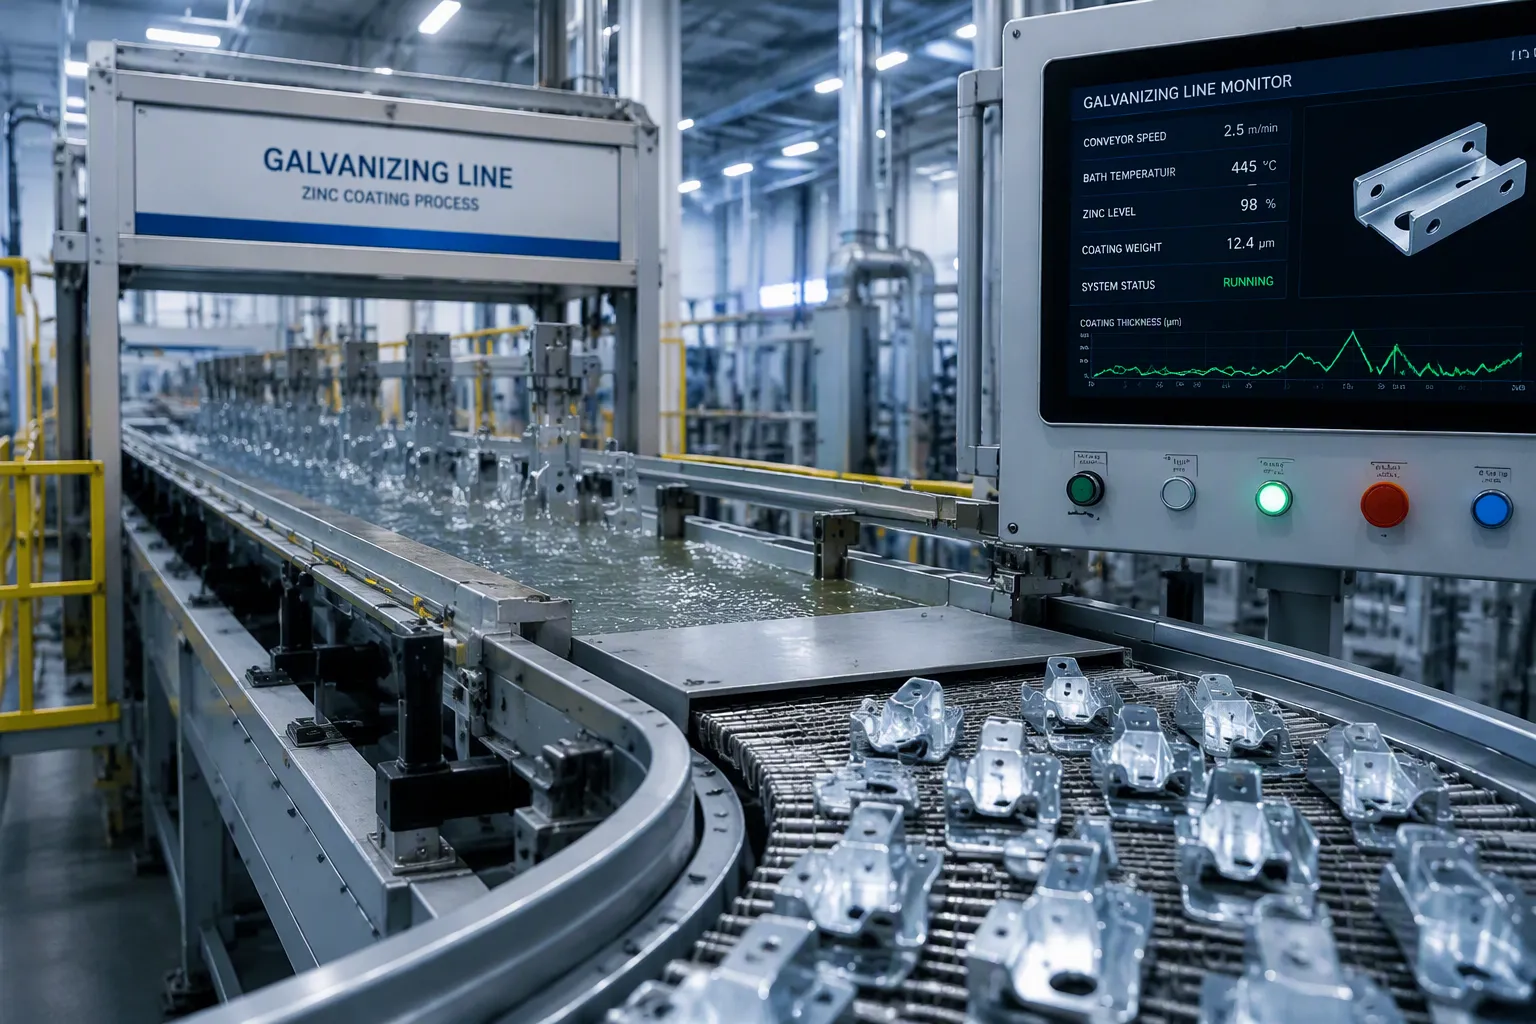
- • Las líneas de galvanizado continuo procesan las piezas sin esperas. Este método reduce el tiempo de ciclo de horas a minutos.
- · Sistemas automatizadosGestiona la carga, el pretratamiento y el galvanizado. Esto reduce los costos de mano de obra y manipulación de materiales.
- • Las líneas robóticas cambian rápidamente entre diferentes tamaños de piezas. Esta flexibilidad permite realizar series de producción mixtas de forma eficiente.
- • Los sensores integrados monitorizan la calidad del recubrimiento en tiempo real. Esto minimiza las repeticiones de trabajo y garantiza una protección anticorrosión uniforme.
- · Adopcióngalvanizado continuoMejora la velocidad de producción. Esto ayuda a cumplir con las exigencias de entrega justo a tiempo.
El cuello de botella del galvanizado por lotes
Por qué el procesamiento por lotes ralentiza el ensamblaje.
El galvanizado por lotes obliga a esperar. Es necesario acumular cientos o miles de piezas pequeñas antes de completar una carga. Este tiempo de espera genera inactividad en la planta de producción. Las piezas permanecen almacenadas, ocupando espacio y paralizando capital. El inventario de productos en proceso aumenta con cada hora que pasa. La línea de montaje no puede avanzar hasta que el departamento de galvanizado se ponga al día.
El problema se agrava al enviar piezas a una instalación central. Se cargan los contenedores en camiones, se espera el tránsito y se coordinan los horarios con un proveedor externo. Cada paso añade horas al plazo de entrega. Una pieza que necesita protección contra la corrosión puede pasar días fuera de la instalación antes de regresar. Este plazo prolongado interrumpe los compromisos de entrega justo a tiempo. No se puede garantizar una respuesta rápida cuando el proceso de recubrimiento depende de la logística externa.
El costo de la manipulación y el cambio de materiales
La manipulación de materiales consume más tiempo del que cabría esperar. Los operarios deben clasificar, contar y empaquetar las piezas antes del envío. Deben descargarlas y volver a cargarlas en la planta de galvanizado. Cada paso conlleva el riesgo de daños o pérdidas. Usted paga los costes laborales por cada etapa de manipulación, y vuelve a pagar cuando las piezas llegan dañadas o extraviadas.
El cambio entre diferentes tamaños de piezas supone una pérdida adicional de tiempo de producción. Las líneas de producción tradicionales requieren una limpieza exhaustiva entre cada lote. Los operarios deben eliminar el zinc residual, ajustar los dispositivos y recalibrar el equipo. Este proceso de preparación puede consumir horas de valioso tiempo de producción. Se pierde capacidad cada vez que se cambia de pernos a tuercas o de tornillos a soportes. Cuanto mayor sea la variedad que requiera la producción, más tiempo se perderá en los cambios.
Estas ineficiencias se acumulan en toda la operación. El procesamiento por lotes crea un efecto dominó que ralentiza todos los procesos posteriores. No se puede lograr una producción ajustada si la etapa de recubrimiento opera de forma aislada. La solución requiere un enfoque fundamentalmente diferente para el galvanizado de piezas pequeñas, uno que elimine por completo las demoras de espera, manipulación y cambio de formato.
Cómo funciona el galvanizado continuo de piezas pequeñas
Carga automatizada y pretratamiento en línea
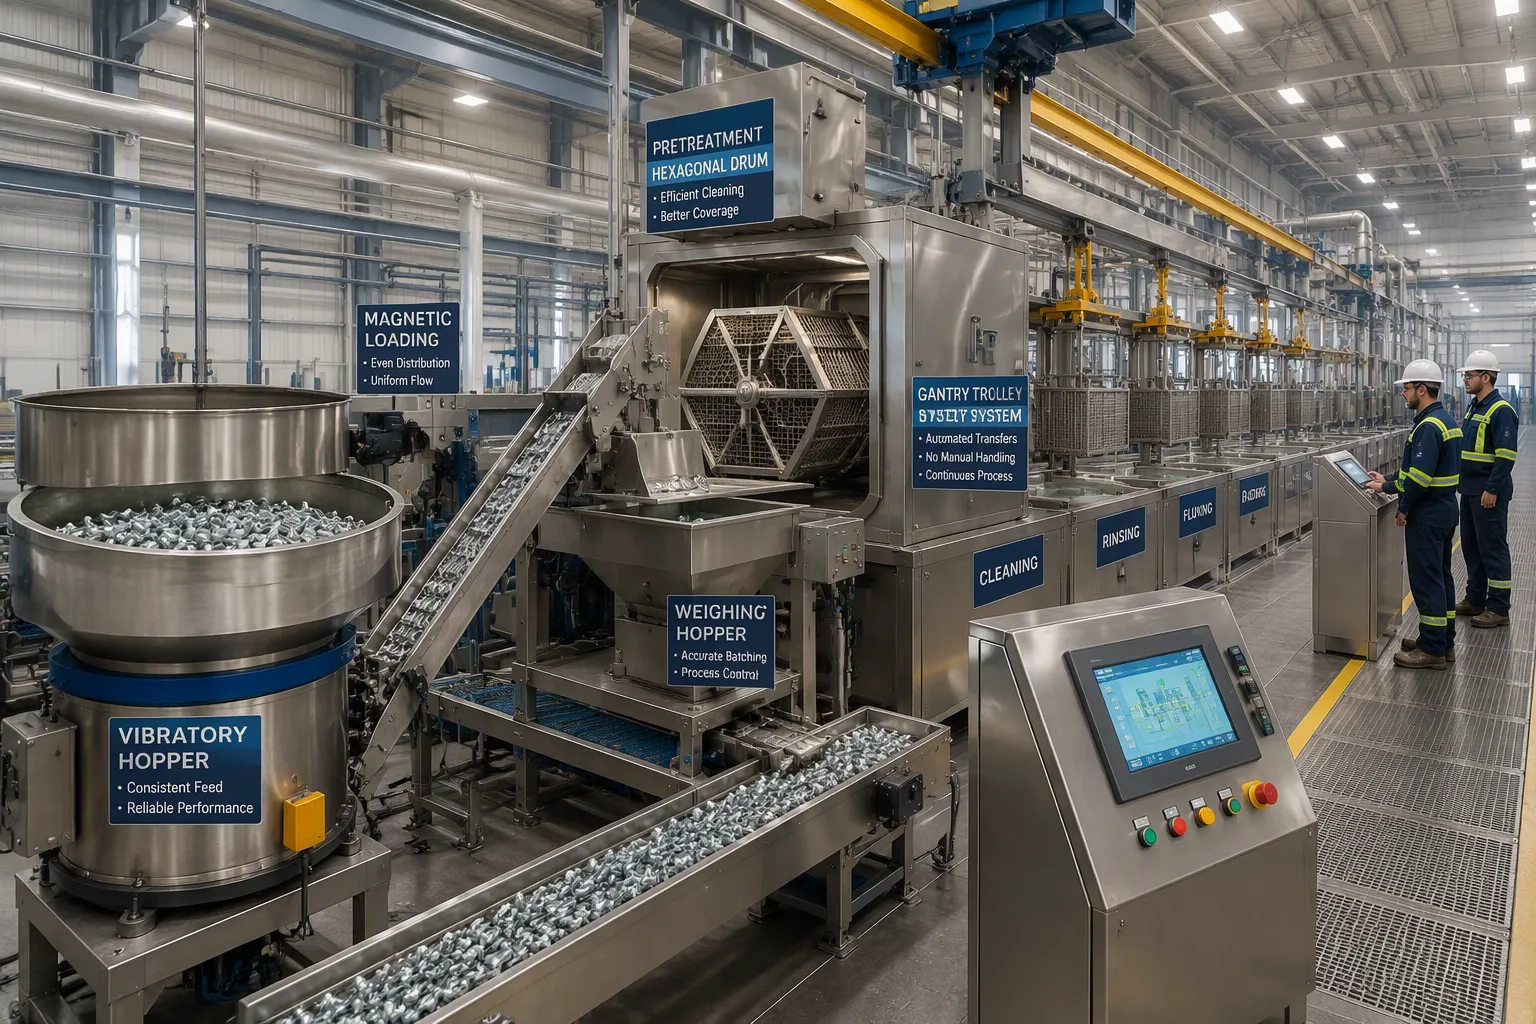
Comienzas con untolva vibratoriaEste sistema recibe las piezas sueltas directamente de su línea de producción. Un sistema de carga magnética las distribuye uniformemente sobre la superficie de alimentación, eliminando por completo la clasificación manual. Este arranque automatizado elimina la primera demora humana del proceso. Los operarios ya no tienen que estar de pie junto a una mesa contando y organizando los componentes a mano.
El sistema transfiere las piezas a una tolva de pesaje. Este paso garantiza un control preciso del lote sin intervención del operario. Se obtienen lotes de tamaño uniforme en cada ciclo, lo que se traduce en tiempos de procesamiento predecibles y resultados de calidad estables. La tolva de pesaje libera automáticamente los materiales en la cámara de pretratamiento, manteniendo un flujo continuo que nunca se interrumpe por decisiones humanas.
El pretratamiento utiliza un tambor hexagonal combinado con una estructura de carro pórtico móvil. Este diseño limpia a fondo las piezas mientras las mantiene en movimiento a lo largo de la línea de producción. El tambor gira para exponer todas las superficies a las soluciones de limpieza, eliminando aceites, óxido y cascarilla que podrían comprometer la adherencia del zinc. Mientras tanto, el carro pórtico transporta las cestas entre estaciones sin necesidad de levantarlas ni reposicionarlas manualmente.
Todo este proceso de pretratamiento se realiza en línea. Sus piezas pasan de la limpieza al enjuague y al fundente sin salir del sistema. Se elimina el tiempo de tránsito entre máquinas que requiere el procesamiento por lotes. El flujo continuo garantiza que sus piezas lleguen a la etapa de galvanizado ya limpias, secas y listas para el recubrimiento. Sin esperas, sin zonas de preparación, sin pilas de piezas en proceso.
Ciclos de inmersión rápida con galvanizado rotativo
Una vez finalizado el pretratamiento, el robot de galvanizado toma el control. Este robot carga automáticamente la cesta en zinc fundido para una inmersión precisa. Se eliminan por completo las demoras causadas por la manipulación manual en este paso crucial. El robot controla la profundidad, la duración y la velocidad de extracción de la inmersión con una precisión repetible que los operarios humanos no pueden igualar.
La principal innovación de este sistema es el dispositivo de galvanizado rotatorio. Este equipo combina el galvanizado y la centrifugación en un solo proceso. Tras retirar la cesta del baño de zinc, el dispositivo gira a alta velocidad para eliminar el exceso de zinc de las piezas. El zinc líquido centrifugado cae directamente de nuevo en el crisol inferior. De esta forma, se recupera material que se desperdiciaría con procesos por lotes, reduciendo tanto la pérdida de calor como la generación de cenizas de zinc.
Sus piezas se benefician de un crisol anular de zinc que opera a 450 °C. Esta temperatura coincide con las especificaciones tradicionales de galvanizado por inmersión en caliente, lo que produce un recubrimiento de mayor calidad que el que se logra con los métodos de alta temperatura. La unión metalúrgica entre el zinc y el acero se forma correctamente a esta temperatura, lo que garantiza un espesor y una adherencia uniformes en todas las piezas.
Tras el galvanizado, un sistema automático de eliminación de cenizas limpia la superficie antes de la centrifugación. Un manipulador centrífugo traslada la cesta a una centrífuga de alta velocidad, acelerando el proceso de acabado. El robot completa el ciclo moviendo la cesta a la cinta transportadora de descarga. Las piezas terminadas salen del sistema sin intervención humana.
Este proceso de flujo de trabajo continuoDe 10 a 100 kilogramos de piezas por cicloLa línea automatizada integra la carga, el pretratamiento, el galvanizado, el hilado, el enfriamiento y la descarga en una sola operación continua. Se logra una eficiencia de producción de cientos de kilogramos por hora, mientras que el galvanizado convencional requiere más mano de obra y ofrece un menor rendimiento. Todo el proceso de galvanizado de piezas pequeñas se vuelve más rápido, seguro y uniforme.
Mejoras en la eficiencia del galvanizado de piezas pequeñas
Mayor rendimiento y menor tiempo de cambio.
Las líneas de producción continua procesan miles de piezas por hora. Los métodos tradicionales por lotes solo manejan cientos por lote. Esta diferencia transforma su capacidad de producción. Ya no tendrá que esperar a que se acumule una carga completa antes de comenzar el proceso de recubrimiento. Las piezas fluyen por el sistema a medida que llegan desde su línea de ensamblaje.
Consideremos un ejemplo del mundo real. Una planta que cambia de producción por lotes a producción en serie.galvanizado continuoPuede reducir el tiempo del ciclo de recubrimiento de 4 horas a 30 minutos por lote de piezas. Esta reducción significa que sus piezas regresan a la línea de ensamblaje ocho veces más rápido. Puede completar más pedidos en el mismo turno. Su inventario de productos en proceso se reduce drásticamente porque las piezas no permanecen inactivas esperando ser procesadas.
El tiempo de cambio de formato también se reduce significativamente. El sistema robótico se ajusta automáticamente a diferentes tamaños de piezas. No se requiere que los operarios limpien ni reconfiguren manualmente el equipo entre ciclos de producción. El sistema cambia de pernos a tornillos y soportes sin largos procedimientos de configuración. Esta flexibilidad permite gestionar de forma eficiente ciclos de producción mixtos. Además, se pueden procesar pedidos pequeños de manera económica, ya que el tiempo de cambio de formato ya no reduce el margen de beneficio.
El flujo continuo elimina las áreas de preparación que requiere el procesamiento por lotes. Se libera valioso espacio en planta. Se reducen las horas de trabajo dedicadas al traslado de piezas entre estaciones. Cada minuto ahorrado en la manipulación de materiales se traduce directamente en ciclos de producción más rápidos. La línea de montaje se mantiene abastecida con piezas recubiertas justo cuando se necesitan.
Minimización de las repeticiones de trabajo y control de calidad más estricto
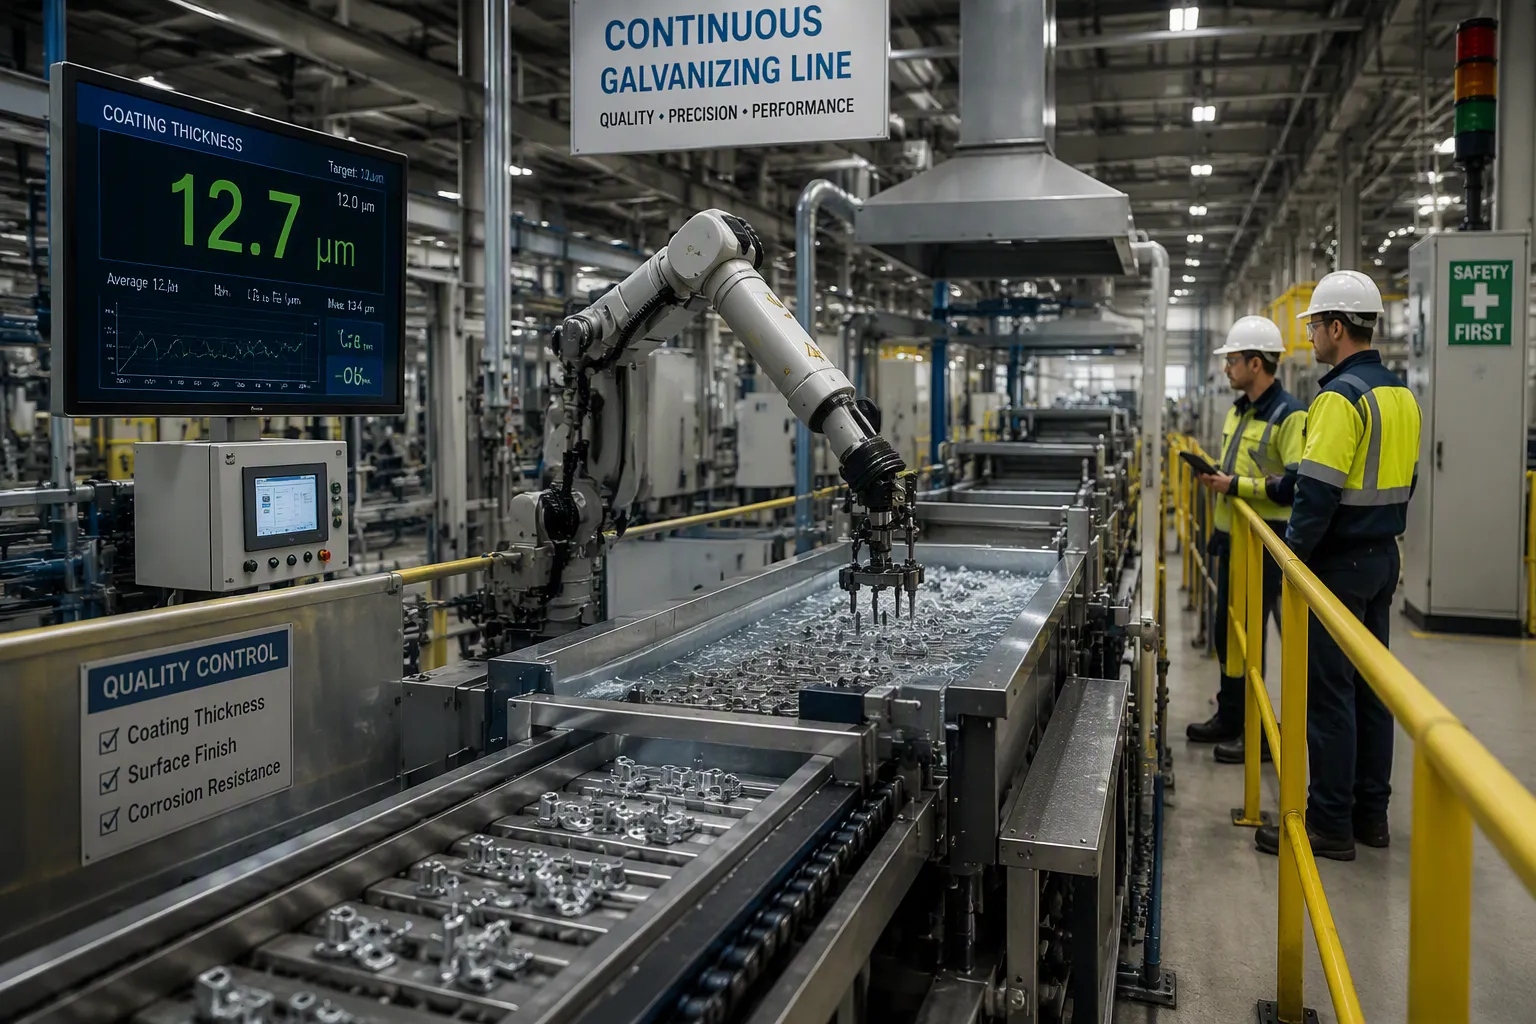
El control de calidad pasa de ser reactivo a proactivo. Los sensores en línea monitorean continuamente el espesor del recubrimiento a medida que las piezas salen del baño de galvanizado. De esta manera, se detectan los problemas de inmediato, en lugar de descubrirlos una vez que las piezas han avanzado en el proceso. Este sistema de retroalimentación en tiempo real evita que las piezas defectuosas lleguen a la línea de ensamblaje.
Sistemas de inspección automatizadosUtilizan cámaras, sensores e inteligencia artificial para examinar cada pieza. Estos sistemas detectan hasta las más mínimas imperfecciones en el recubrimiento. La inspección visual manual no puede igualar este nivel de precisión. Los operarios se cansan y pasan por alto los defectos. Las máquinas mantienen la misma vigilancia durante todo el turno.
medidores de fluorescencia de rayos XOfrecemos el estándar de la industria para la medición en línea del peso del recubrimiento. Estos dispositivos sin contacto escanean todo el ancho de sus piezas con una precisión de ±1–2 g/m². Sabrá con exactitud cuánto zinc protege cada componente. Los medidores de retrodispersión beta funcionan en líneas antiguas, pero no cumplen con los requisitos de la industria automotriz. Las pruebas gravimétricas según ISO 1461 o ASTM A90 sirven como método de referencia para la calibración y la resolución de disputas.
| Método de medición | Precisión / Rol |
| Medidores de fluorescencia de rayos X (XRF) | Estándar industrial para la medición en línea y sin contacto del peso del recubrimiento; precisión de ±1–2 g/m² con escaneo de ancho completo de la tira. |
| Medidores de retrodispersión beta | Utilizado en líneas antiguas; aceptable para grados no automotrices. |
| Ensayo gravimétrico (ISO 1461 / ASTM A90) | Método de referencia para la calibración y la resolución de controversias. |
Los parámetros de la cuchilla de aire afectan directamente la calidad del recubrimiento. Se monitorizan continuamente la presión, la distancia, el ángulo y la velocidad de la línea. Pequeñas desviaciones respecto a los valores preestablecidos activan alertas antes de que se produzcan defectos. Por ejemplo, una desviación de presión de tan solo ±0,05 bar respecto al valor preestablecido advierte de posibles problemas de recubrimiento. Una desviación de posición de ±1 mm en la distancia entre la cuchilla y la tira indica que el peso del recubrimiento puede aumentar de forma no lineal. Estas alertas tempranas permiten corregir los problemas mientras la línea está en funcionamiento, antes de que se produzcan desperdicios.
El resultado es una reducción drástica en el retrabajo. Detecta problemas de espesor o adherencia del recubrimiento en tiempo real. Ajusta los parámetros de inmediato en lugar de reprocesar lotes completos. Su línea de montaje se mantiene en marcha porque las piezas defectuosas nunca llegan a ella. Este estricto control de calidad reduce el desperdicio, ahorra material y protege su reputación de protección confiable contra la corrosión. El galvanizado de piezas pequeñas se convierte en una ventaja competitiva en lugar de un cuello de botella en su sistema de producción.
Las líneas de galvanizado continuo de piezas pequeñas eliminan los retrasos en la producción, reducen la manipulación y mejoran el control de calidad. Obtendrá plazos de entrega más cortos, menor inventario en proceso y una entrega justo a tiempo confiable. Las piezas fluyen por sus instalaciones sin esperas, almacenamiento temporal ni transporte externo.
Los resultados cuantificables hablan por sí solos. Los ciclos de recubrimiento se reducen de horas a minutos. El retrabajo disminuye gracias a la inspección en tiempo real. Su línea de montaje se abastece constantemente de componentes resistentes a la corrosión.
A medida que se intensifican las demandas de producción automotriz,soluciones de galvanizado robóticoSe convierte en una necesidad estratégica, no solo en una mejora de eficiencia. Permite posicionar la operación para la producción ajustada y una respuesta competitiva. La elección es sencilla: adoptar el procesamiento continuo o aceptar el cuello de botella.
Preguntas frecuentes
¿Cuánto tiempo se tarda en instalar una línea de galvanizado continuo?
Mayoríalíneas robóticas de galvanizado de piezas pequeñasInstalación en 8 a 12 semanas. Su equipo requiere un tiempo de inactividad mínimo, ya que el sistema se integra con el flujo de producción existente. El fabricante se encarga de la configuración y calibración. Recibirá capacitación para los operadores durante la instalación. Su línea volverá a operar a plena capacidad rápidamente.
¿Puede el sistema procesar piezas de diferentes tamaños sin detenerse?
Sí. La línea robótica se ajusta automáticamente entre los diferentes tamaños de piezas. No se requieren procedimientos de cambio manual. El sistema cambia de tornillos a soportes y tuercas sin interrupciones. Esta flexibilidad permite realizar producciones mixtas de manera eficiente. Se mantiene un flujo de producción continuo independientemente de la variedad de productos.
¿Qué calidad de recubrimiento puede esperar en comparación con los métodos por lotes?
Se consigue una calidad de recubrimiento superior con el crisol anular de zinc a 450 °C. Esta temperatura crea una unión metalúrgica adecuada entre el zinc y el acero. La centrífuga rotativa elimina el exceso de zinc de manera uniforme. Sus piezas reciben un espesor de recubrimiento uniforme en todas las superficies. La calidad iguala o supera los estándares tradicionales de inmersión en caliente.
¿Cómo reduce el sistema los costes operativos?
Ahorrará en mano de obra gracias a la automatización que reemplaza la manipulación manual. Recuperará el zinc mediante la centrífuga rotativa, reduciendo el desperdicio de material. La menor pérdida de calor del sistema cerrado disminuye el consumo de energía. La reducción de retrabajos se traduce en menos piezas defectuosas. Estos ahorros suelen compensar la inversión inicial en dos años.
¿Qué mantenimiento requiere la línea de galvanizado robótica?
El mantenimiento rutinario se centra en el crisol de zinc, los brazos robóticos y los sensores. Se realizan comprobaciones diarias de temperatura y equilibrio de la centrífuga. La limpieza semanal elimina la acumulación de cenizas de zinc. El fabricante proporciona un programa de mantenimiento preventivo. La mayoría de las reparaciones tardan menos de cuatro horas. Con el cuidado adecuado, su línea mantiene una alta disponibilidad.
Fecha de publicación: 31 de agosto de 2026