
Puede eliminar los errores de transferencia manual engalvanizado por inmersión en calienteImplemente una unidad de transferencia totalmente automática. Esta unidad automatiza el movimiento de materiales entre hornos, baños y equipos de enfriamiento. Ya no dependerá de la manipulación manual durante estos pasos críticos. Estos errores suelen provocar un recubrimiento irregular y la necesidad de retrabajo. La unidad garantiza un posicionamiento y una sincronización precisos. Los errores de transferencia manual reducen la producción y aumentan los costos. Esta solución aborda ambos problemas. Esta publicación explica las causas comunes de los errores de transferencia manual. Verá cómo los previene. Entre los beneficios se incluyen una calidad constante y operaciones más seguras. También aprenderá cómo implementarla en su planta. Puede confiar en esta automatización. Siga leyendo para comprender la solución por completo.
Conclusiones clave
- · ElUnidad de transferencia automáticaSustituye el movimiento manual de materiales por cintas transportadoras y sensores automatizados. Esta acción elimina los errores de sincronización y posicionamiento.
- • El espesor uniforme del recubrimiento y la mayor productividad se logran gracias a un control automatizado preciso. El sistema nunca se cansa ni comete errores.
- • La unidad aprovecha el calor residual de los hornos para calentar soluciones. Esto reduce los costos de combustible y las facturas de energía.
- • Los operadores deben mantenerse alejados de hornos calientes y baños tóxicos. El sistemamejora la seguridady reduce el riesgo de lesiones.
Errores de transferencia manual en la galvanización
Causas comunes en juego
Veráserrores de transferencia manualEsto suele ocurrir durante el traslado de acero entre hornos de calentamiento, baños de galvanizado y equipos de enfriamiento. Un operario utiliza ganchos, grúas o carros manuales para mover los materiales calientes. Este trabajo genera varios puntos de fallo. La inconsistencia en la sincronización es una de las principales causas. Una carga puede llegar al baño demasiado pronto o demasiado tarde, lo que altera el perfil de temperatura y, como consecuencia, varía el espesor del recubrimiento.
La fatiga del operario también influye considerablemente. El trabajo repetitivo ralentiza los tiempos de reacción. Es posible que se produzcan desalineaciones en los ganchos, caídas de cargas o retrasos en las transferencias. Estos errores pueden provocar paradas no planificadas. Los retrasos en la manipulación manual generan ciclos de trabajo impredecibles. El horno permanece inactivo y desperdicia energía.Cada intervención manual agrava el problema..
| Factor contribuyente | Consecuencia directa | Ejemplo de error en la manipulación de materiales |
| fatiga del operador | Tiempos de reacción más lentos después de trabajos repetitivos | Ganchos mal alineados, cargas caídas, transferencias tardías que provocan paradas no planificadas (con un coste de entre 1,2 y 3,6 millones de dólares por incidente). |
| Sincronización inconsistente | Problemas de sincronización de procesos (la carga llega demasiado pronto o demasiado tarde) | Cambios en el perfil de temperatura, variación del espesor del recubrimiento, rechazos |
| Retrasos por manipulación manual | Tiempos de ciclo impredecibles | Retrasos que paralizan el horno y desperdician energía, agravando cada intervención manual. |
Rotación de la fuerza laboralEsto añade un riesgo adicional. Los operarios novatos cometen errores al etiquetar manualmente. Omiten pasos, colocan las etiquetas de forma inconsistente o escriben identificaciones ilegibles. Estos errores obligan a reprocesar el material y a interrumpir la producción. Además, se pierde la trazabilidad, lo que contribuye directamente a los tiempos de inactividad y a la necesidad de rehacer el trabajo.
Impacto en la calidad y el costo
El recubrimiento irregular es el problema de calidad más visible. Cuando fallan la sincronización o el posicionamiento, la capa de zinc varía en la superficie del acero. En ese caso, es necesario reprocesar o desechar la pieza. Ambas situaciones aumentan el costo por unidad. Los incidentes de seguridad también aumentan con la manipulación manual de materiales calientes. Un operario que deja caer una carga o toca una superficie caliente corre el riesgo de sufrir lesiones graves.
La reducción del rendimiento vincula todos estos problemas. Cada transferencia tardía, cada gancho mal alineado y cada error de etiquetado ralentiza la línea. El horno y el baño permanecen inactivos durante estos retrasos. Su planta pierde capacidad de producción.Unidad de transferencia automáticaElimina estos pasos manuales y los reemplaza con un movimiento automatizado y constante. Este cambio aborda directamente las causas fundamentales que acabas de leer.
Cómo una unidad de transferencia automática previene errores
Componentes principales y sistema de control
An Unidad de transferencia automáticaSustituye la manipulación manual por un sistema coordinado de cintas transportadoras, rodillos, sensores y hardware de control. Cada componente desempeña una función específica. Las cintas transportadoras mueven el material de una etapa a la siguiente. Los rodillos soportan y guían la carga. Los sensores rastrean la posición, la velocidad y la orientación en tiempo real.sistema de controlLo une todo.
Controladores lógicos programablesLos PLC (controladores lógicos programables) regulan la velocidad, la dirección y la sincronización. Funcionan según parámetros predefinidos o datos de sensores en tiempo real. Esto permite que la cinta transportadora ajuste su movimiento de forma dinámica.Variadores de frecuenciaLos variadores de frecuencia (VFD) y los motores inteligentes refinan aún más los caudales de material. Admiten cambios dinámicos en el rendimiento. Un controlador de velocidad compacto, como elEE. UU.-51Ajusta la tensión de salida al motor. Un dial giratorio permite un ajuste suave de la velocidad, de baja a alta. Obtendrá un control total sobre el rendimiento de la cinta transportadora.
El sistema responde a la carga y al ritmo de producción. Los sensores envían datos en tiempo real al PLC. El PLC ajusta la velocidad del motor o detiene la cinta según sea necesario. Este sistema de circuito cerrado elimina las conjeturas que provocan errores de sincronización manuales.
Posicionamiento y refrigeración automatizados
Posicionamiento precisoEl proceso comienza antes de la etapa de enfriamiento. Unos rodillos magnéticos se ubican antes y después del anillo de aire. El primer rodillo guía después del anillo de aire es magnético. Estos rodillos garantizan que la pieza no se desplace, interfiera con el anillo de aire ni se desvíe tras pasar por él. El material se desplaza suavemente hacia el siguiente proceso.
Un interruptor fotoeléctrico posiciona la pieza limitadora. Este controla el mecanismo de circulación de la barra de material. El mecanismo se detiene cuando la pieza limitadora se encuentra justo debajo del interruptor. Esto permite una alimentación precisa y evita grandes desviaciones.
| Mecanismo | Ubicación/Activador | Función en la eliminación de la desalineación |
| rodillos magnéticos | Antes y después del anillo de aire (el primer rodillo de la pista después del anillo de aire es magnético). | Asegúrese de que la pieza de trabajo no se desplace, interfiera con el anillo de aire o se desvíe después de pasar a través de él; manténgala impulsada suavemente hacia el siguiente proceso. |
| Interruptor fotoeléctrico | Posiciona la parte limitante | Evita grandes desviaciones controlando el mecanismo de circulación de la barra de material para que se detenga cuando la parte limitante esté directamente debajo del interruptor, lo que permite una alimentación precisa. |
El posicionamiento automatizado también mejora la uniformidad del recubrimiento.Mecanismos de retirada controladaAsegurar la eliminación uniforme del exceso de zinc fundido durante la fase de drenaje. Esto evita irregularidades en el recubrimiento, como goteos, chorreos y variaciones de espesor. Estos defectos suelen aparecer durante el enfriamiento y la solidificación.Sistemas de dirección de tiraGracias a los rodillos de centrado, los sensores de borde y los controles de circuito cerrado, se mantiene un desplazamiento estable y centrado de la banda a través de la zona de enfriamiento. Esto evita el recubrimiento asimétrico por las cuchillas de aire, previniendo así el exceso de recubrimiento en un borde y la falta de recubrimiento en el otro. La distribución uniforme del zinc se conserva durante todo el proceso de enfriamiento.
La etapa de enfriamiento logra resultados óptimos mediante posicionamiento automatizado.Unidad de transferencia automáticaCoordina estas etapas sin intervención manual. Cada tubería recibe el mismo tratamiento. Se obtienen resultados uniformes en todo el proceso de producción.
Principales ventajas de las plantas de galvanizado
Calidad constante y mayor rendimiento
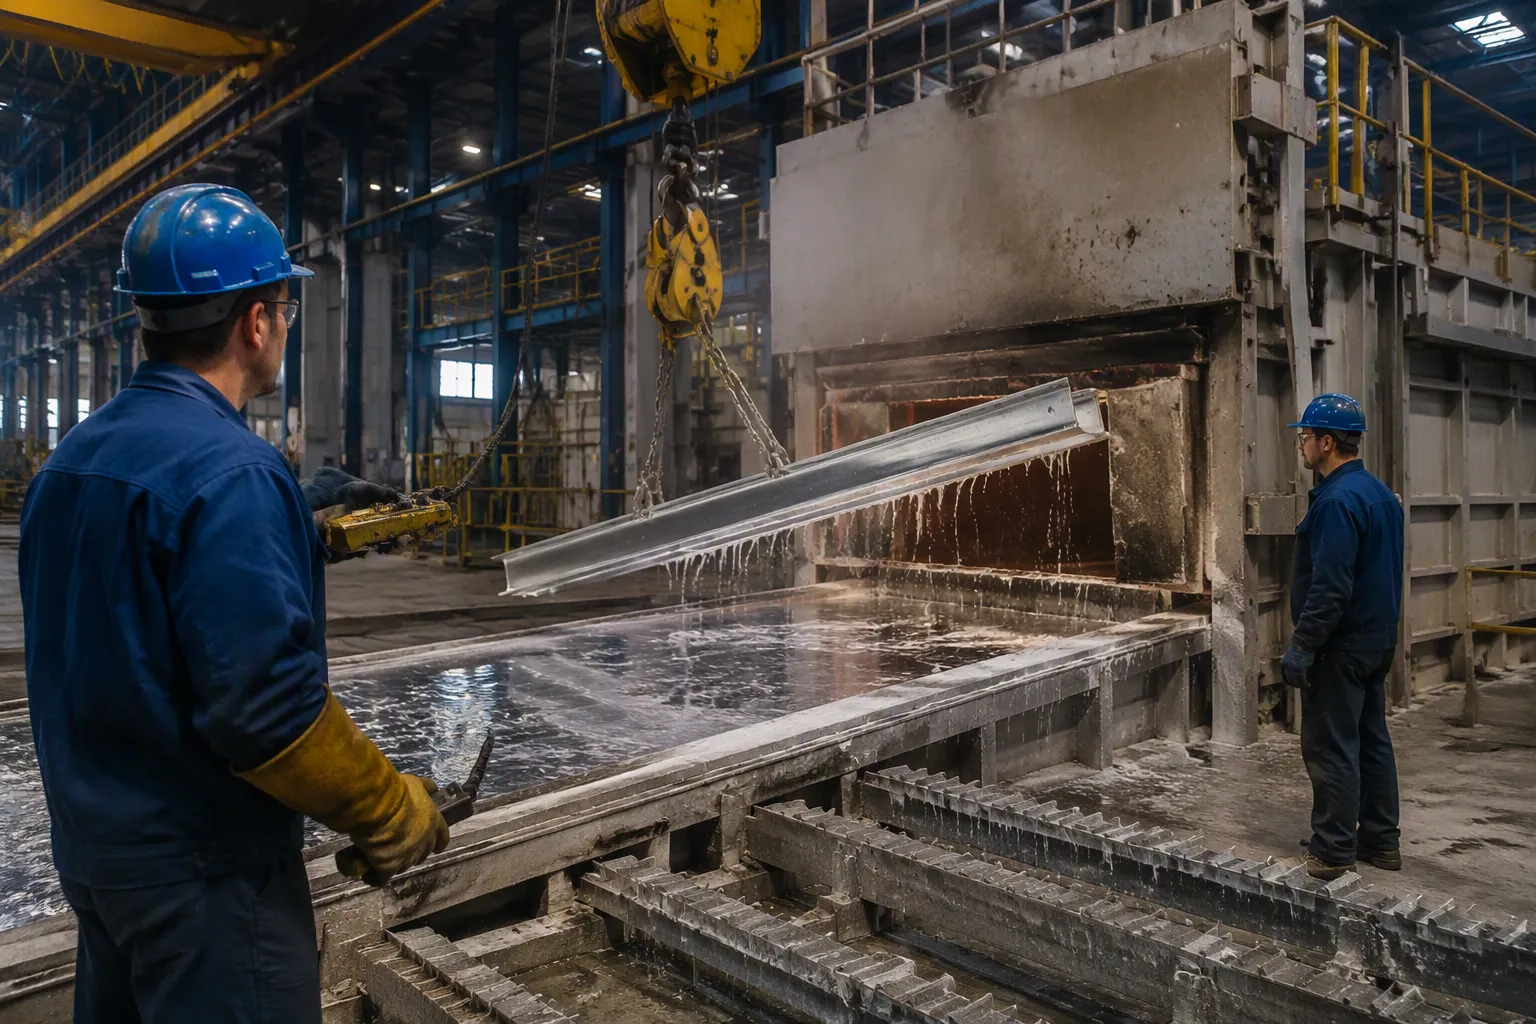
Una unidad de transferencia automática ofrece resultados repetibles en cada ciclo de producción. El sistema mueve cadatubo de aceroA través del mismo recorrido y a la misma velocidad, se obtiene un espesor de recubrimiento uniforme, ya que la velocidad de extracción es constante. Los operarios manuales no pueden igualar esta consistencia, pues sus tiempos de reacción varían según la carga. El sistema automatizado elimina por completo esta variabilidad.
La mayor productividad se obtiene de forma natural. La unidad de transferencia nunca se cansa. Nunca descansa. La cinta transportadora funciona a un ritmo constante durante todo el turno. El horno y el baño se mantienen en funcionamiento en lugar de esperar a que se realicen movimientos manuales. Se maximiza la capacidad de producción sin necesidad de contratar más personal. Cada hora de funcionamiento produce más producto vendible.
Ahorro de energía y operaciones más seguras
La eficiencia energética mejora porque el sistema elimina el tiempo de inactividad de la caldera causado por los retrasos manuales. La caldera permanece activa y no desperdicia energía. Su consumo de combustible disminuye y, en consecuencia, sus facturas de energía también.
La seguridad mejora al eliminar la intervención manual. Los operarios ya no se encuentran cerca de hornos abiertos ni de baños de zinc fundido. El riesgo de quemaduras y exposición a productos químicos disminuye drásticamente. Considere lo que la automatización robótica logra en estas instalaciones:
Automatización robóticaaleja a los trabajadores de entornos peligrosos.como el calor extremo y las cubas de ácido tóxico. El diseño totalmente automatizado evita salpicaduras accidentales de productos químicos, quemaduras térmicas graves y lesiones crónicas de espalda. Las estaciones de trabajo cerradas establecen una barrera física que elimina los accidentes laborales.
Su equipo trabaja en un entorno protegido. Monitorean pantallas en lugar de manipular materiales calientes. Este cambio reduce los índices de lesiones y mejora la moral. Además, disminuyen las primas de seguros y las reclamaciones por accidentes laborales. La Unidad de Transferencia Automática se amortiza gracias a estos ahorros combinados.
Implementación de una unidad de transferencia automática
Evaluación de los requisitos de línea
Comience evaluando las etapas de horno, baño y enfriamiento. Recorra cada punto de transferencia en su línea. Anote dónde los operarios manipulan el material manualmente. Estos puntos manuales suelen causar la mayoría de los errores en el proceso. Mida las distancias entre cada etapa. Estas mediciones determinarán la longitud de la cinta transportadora que necesita. Registre también sus tiempos de ciclo típicos. Estos datos le ayudarán a ajustar la velocidad del sistema a su ritmo de producción.
Considere también las dimensiones de sus materiales. Los distintos tamaños de tubería requieren diferentes espaciamientos entre rodillos y anchos de cinta transportadora. Mida sus piezas de trabajo más grandes y más pequeñas. Su sistema debe ser compatible con ambos extremos. Analice su diseño actual para detectar limitaciones de espacio. La cinta transportadora necesita un recorrido recto entre las etapas. Es posible que deba reubicar equipos para crear dicho recorrido.Identificar cuellos de botellaEn su flujo de trabajo actual. Un estudio completo in situ le proporcionará estas respuestas.
Piensa también en tus objetivos de producción futuros. ¿Aumentará tu volumen de producción el próximo año? Necesitas una solución que se adapte a tus necesidades. Planifica la expansión ahora en lugar de tener que reemplazar el equipo más adelante.
Instalación e integración
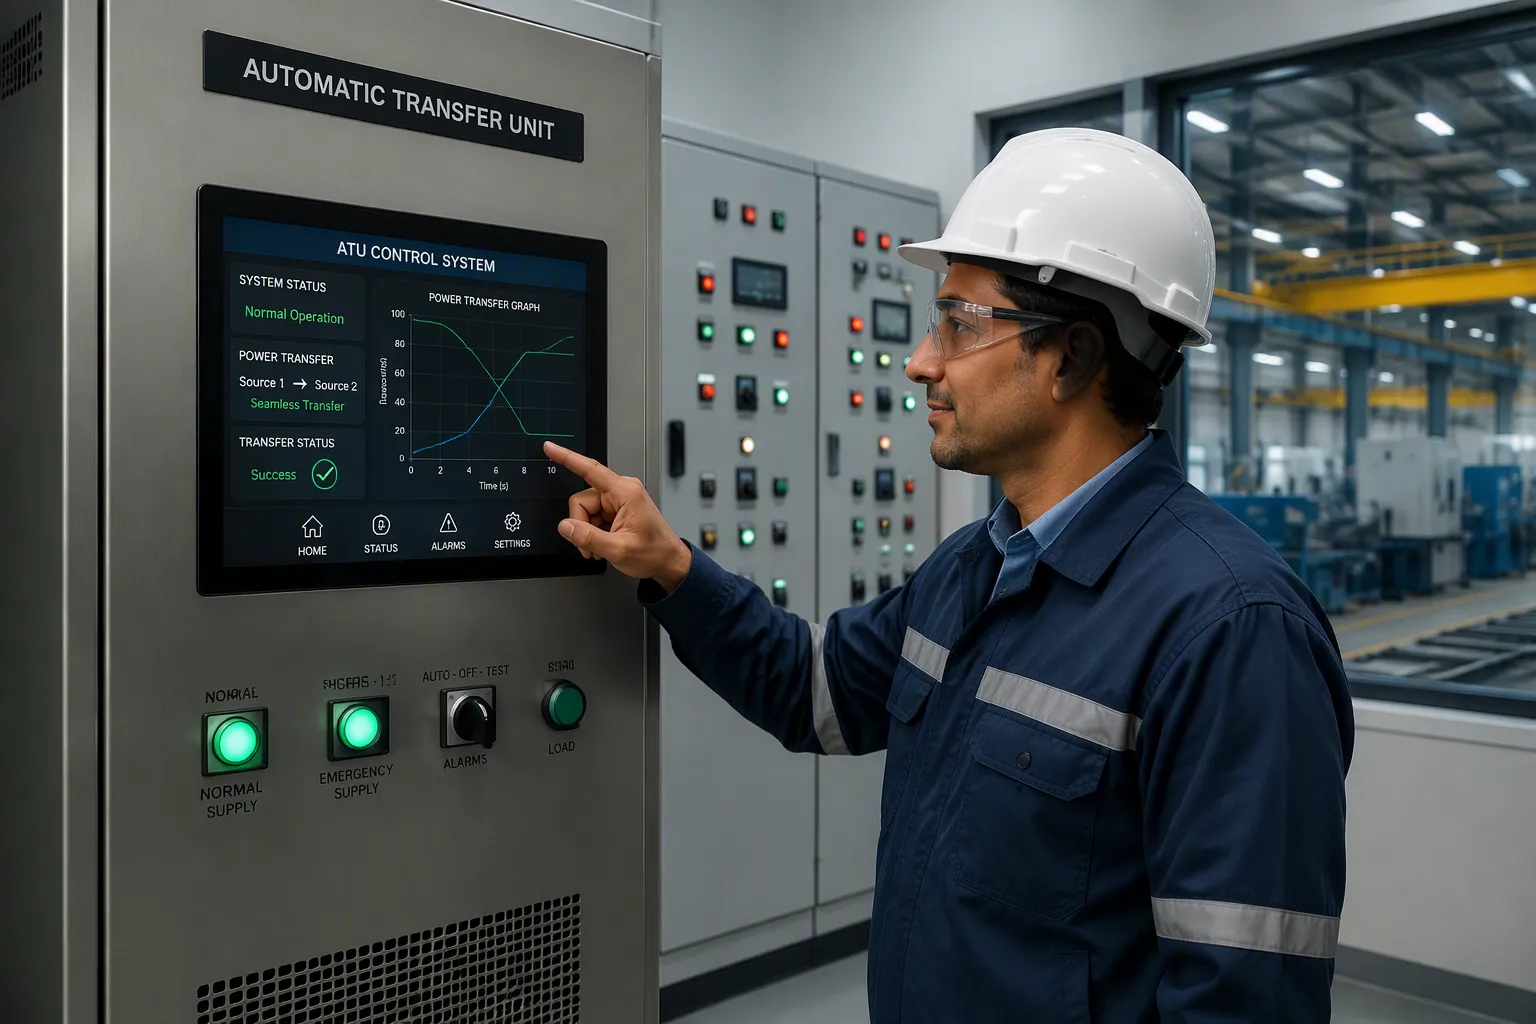
Seleccione una unidad con controles táctiles. Busque opciones de conectividad para la gestión mediante ordenador o dispositivo móvil. Estas características simplifican el funcionamiento para su equipo. Los operadores supervisan el sistema desde una distancia segura y ajustan la configuración con solo unos toques en la pantalla. Esto reduce el tiempo de formación y los errores humanos. La interfaz muestra datos en tiempo real sobre velocidad, temperatura y posición.
Integración con su sistema existenteLa instalación de hornos, baños y equipos de refrigeración es sencilla. El equipo de instalación conecta el sistema de transporte a sus controles actuales. Las tuberías y los controles unen ambos sistemas. Esta integración crea una línea de producción cohesionada.
Su personal instala el sistema de transporte durante una parada programada. Este método minimiza las pérdidas de producción. Los técnicos montan la cinta transportadora, los rodillos y los sensores. Conectan el sistema de control a la red de su planta. Tras la instalación, se realizan pruebas. Usted procesa muestras de materiales a través del sistema. Verifica la sincronización, el posicionamiento y el rendimiento de la refrigeración. Los operarios reciben capacitación sobre los nuevos controles. Su planta logra una mayor eficiencia con un tiempo de inactividad mínimo.
Mejores prácticas para obtener resultados a largo plazo
Mantenimiento y supervisión
Proteja su inversión con un programa de mantenimiento regular. Inspeccione las cintas transportadoras para detectar desgaste y verificar la tensión adecuada. Compruebe que los rodillos giren suavemente. Limpie los sensores para que lean las posiciones con precisión. El mecanismo de transferencia basado en cilindros también necesita atención. Esté atento a estossignos comunes de desgaste:
- · El cilindro se desplaza y no puede mantener su posición.
- · El movimiento se vuelve irregular o desigual durante la carrera.
- • Fugas de aceite en los sellos, ya sean internos o externos.
- · El cilindro responde lentamente o no responde en absoluto a las señales de control.
- • Se produce un ruido anormal mientras el cilindro se mueve.
Su sistema de control genera valiosos datos de rendimiento. Utilice estos datos para detectar desviaciones a tiempo.Seguimiento y registro en tiempo realMantenga un registro detallado de todas las transferencias. Las alertas automáticas le notifican al instante las transferencias fallidas o retrasadas. El análisis de datos históricos permite una optimización continua. Revise los patrones de transferencia anteriores y ajuste la configuración para un mejor rendimiento. Los paneles centralizados ofrecen visibilidad integral y le ayudan a identificar deficiencias en los procesos de transferencia a lo largo del tiempo.
Los datos de los sensores también permiten optimizar los intervalos de mantenimiento. El monitoreo continuo del estado registra las fluctuaciones de voltaje, las variaciones de temperatura, los patrones de vibración y los tiempos de respuesta. Los modelos de aprendizaje automático detectan señales sutiles de degradación antes de que se produzcan fallos en los sensores. Esto permite programar el mantenimiento durante los periodos de inactividad planificados, en lugar de realizar reparaciones de emergencia. Las organizaciones que adoptan estas estrategias de mantenimiento predictivo logran reducir los costos de mantenimiento y mejorar la confiabilidad del sistema.
Capacitación del personal y adopción
Sus operarios necesitan una formación adecuada en los controles táctiles. Muéstreles cómo ajustar la velocidad, controlar la temperatura y verificar el posicionamiento. Enséñeles a interpretar los datos del panel de control. Deben reconocer los parámetros operativos normales y detectar rápidamente cualquier desviación. Las herramientas de gestión móviles y computarizadas amplían su alcance. Los operarios pueden consultar el estado del sistema desde cualquier lugar de la planta.
La capacitación también debe abarcar los procedimientos de emergencia. Los operadores deben saber cómo detener la Unidad de Transferencia Automática de forma segura. Deben comprender el significado de cada alarma y cómo responder. Programe sesiones de repaso con regularidad. Los nuevos empleados necesitan la misma introducción exhaustiva. Un equipo bien capacitado adopta el sistema más rápidamente. Confían en la automatización y la utilizan eficazmente. Esto reduce los errores y mantiene la línea de producción funcionando sin problemas.
Los errores de transferencia manual desaparecen cuando se automatiza el movimiento entre hornos, baños y equipos de refrigeración. La unidad de transferencia automática gestiona cada transferencia con una sincronización constante y un posicionamiento preciso.espesor de recubrimiento uniformeEn cada ciclo de producción, la unidad de transferencia evita el tiempo de inactividad del horno, reduciendo el desperdicio de energía y los costos de combustible. Además, sus operarios se mantienen alejados de los hornos abiertos y los baños de zinc fundido. El resultado es un entorno de trabajo más seguro con menos lesiones. Evalúe su línea de galvanizado hoy mismo. Identifique cada punto de transferencia manual en su planta. Considere la posibilidad de implementar esta tecnología para reducir errores y mejorar el rendimiento.
Preguntas frecuentes
¿Cómo gestiona la unidad de transferencia los diferentes diámetros de tubería?
El sistema utiliza espaciado de rodillos y anchos de cinta transportadora ajustables. Estos ajustes se configuran mediante la interfaz de pantalla táctil. El sistema de control almacena los parámetros para cada tipo de producto. Cambiar entre tamaños requiere un tiempo mínimo. Esta flexibilidad permite procesar diversas piezas en la misma línea.
¿Puedo integrar esta unidad con mi sistema de calefacción y baño ya existente?
Sí. Elunidad de transferenciaSe conecta a sus hornos de calefacción, baños de galvanizado y equipos de refrigeración actuales. Nuestro equipo de instalación vincula el sistema de transporte a los controles existentes. La unidad se integra con sus controles actuales, creando una línea de producción unificada sin necesidad de reemplazar sus equipos principales.
¿Qué tareas de mantenimiento garantizan el funcionamiento fiable del sistema?
Inspeccione las cintas transportadoras para detectar desgaste y verificar la tensión adecuada. Compruebe que los rodillos giren suavemente. Limpie los sensores periódicamente para que midan la posición con precisión. Observe el mecanismo de transferencia cilíndrico para detectar desviaciones, movimientos bruscos o fugas de aceite. Los datos de su sistema de control le ayudarán a programar el mantenimiento durante los periodos de inactividad planificados.
¿Cuánto tiempo suele tardar la instalación?
La instalación se realiza durante una parada programada para minimizar las pérdidas de producción. Los técnicos montan la cinta transportadora, los rodillos y los sensores. Conectan el sistema de control a la red de la planta. A continuación, se realizan las pruebas y la capacitación de los operadores. El cronograma específico dependerá del diseño de la línea y la complejidad de la integración.
¿Qué formación necesitan los operarios para utilizar los controles de pantalla táctil?
Los operadores aprenden a ajustar la velocidad, controlar la temperatura y verificar el posicionamiento mediante la interfaz de pantalla táctil. La capacitación abarca la lectura de datos del panel de control y la respuesta a las alarmas. Las herramientas de gestión móviles y computarizadas amplían su alcance. Las sesiones de actualización mantienen sus habilidades al día. Un equipo bien capacitado adopta el sistema más rápidamente y reduce los errores.
Fecha de publicación: 21 de septiembre de 2026